
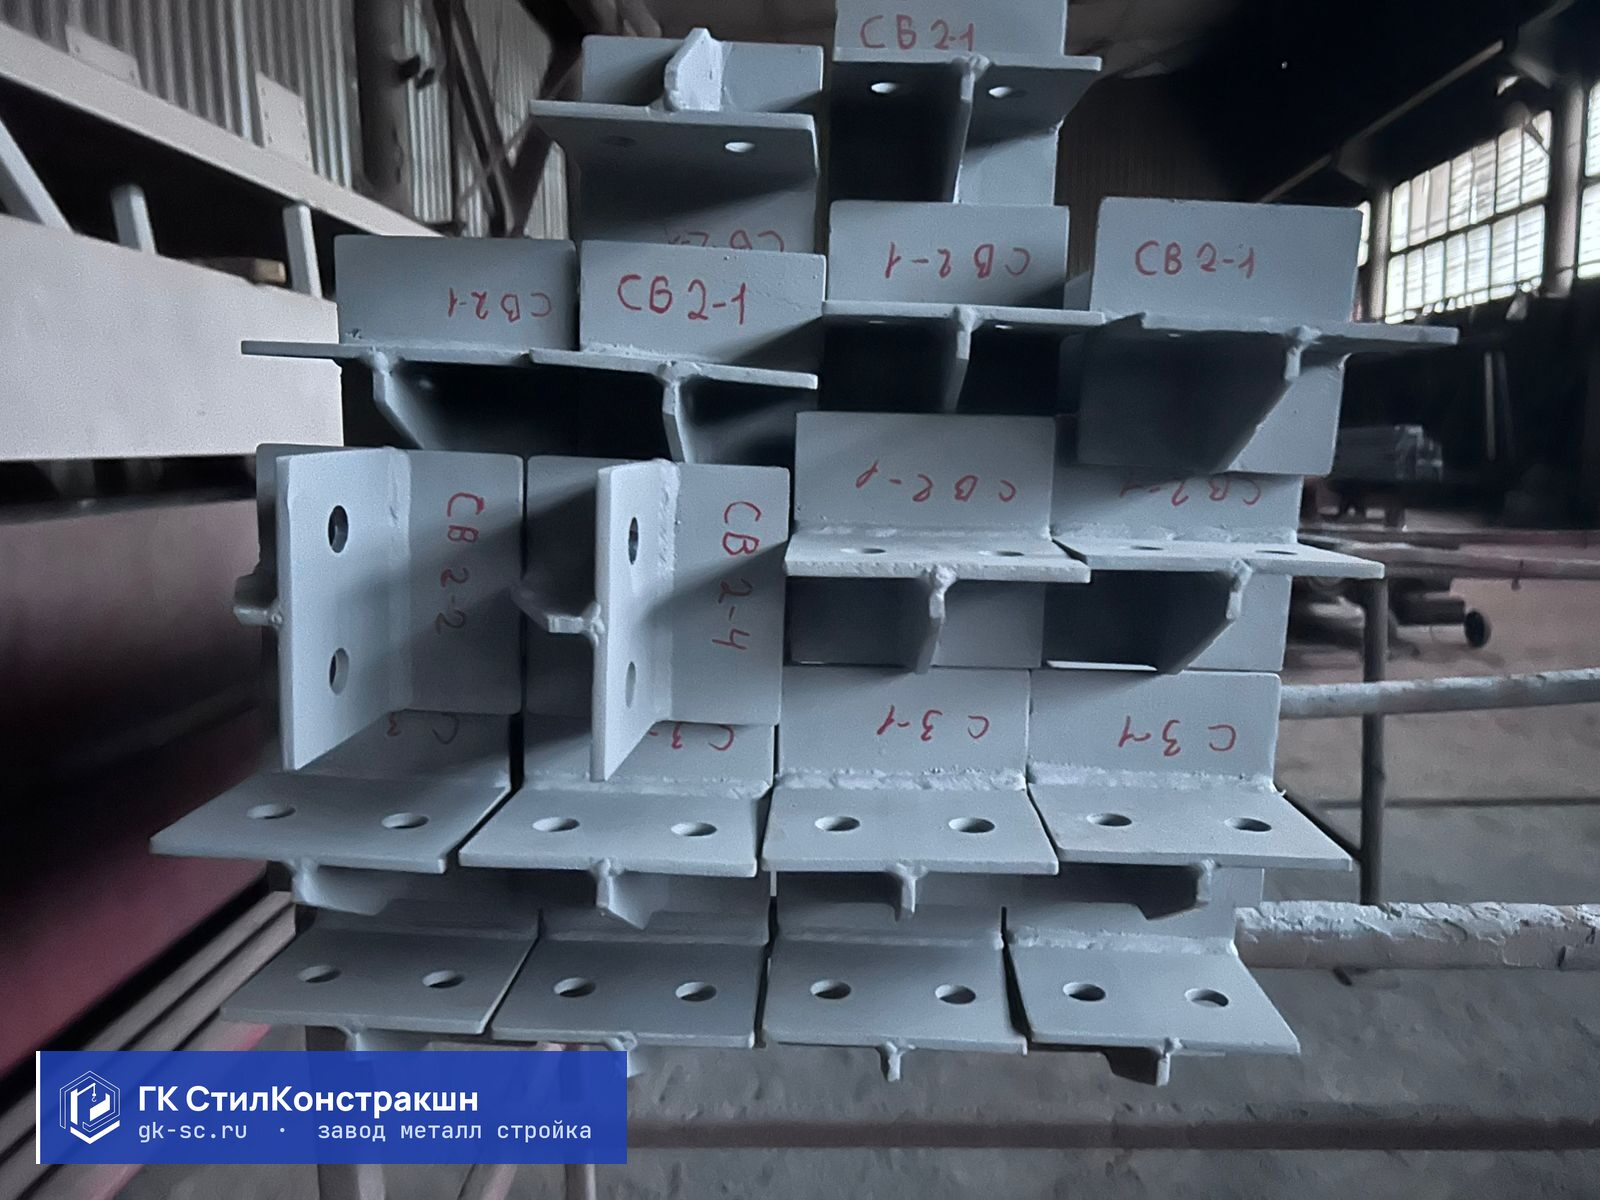
Гидроабразивная резка металла на заказ — от 80 ₽/м.п.
Пришлите задание, чертежи или фото объекта - КП за 2 часа, каждая работа в нём идёт отдельной строкой. Работаем с юрлицами и ИП по своему договору.
- 2 часана коммерческое предложение
- СРО членство в СРО на строительство
- ISO 9001 система менеджмента качества
- 6 000 т/годсвой завод металлоконструкций
Гидроабразивная резка металла (waterjet, ГАР) — раскрой струёй воды под давлением 3000–6200 бар с гранатовым абразивом mesh 80–120. Главное отличие от плазмы и лазера — технология не греет кромку: нет термического воздействия, коробления, окалины и грата, не меняется структура металла. Точность ±0,05 мм, повторяемость ±0,1 мм, шероховатость Ra 3,2–6,3 мкм без последующей обработки.
ГК «СтилКонстракшн» принимает заказы по DXF/DWG: офис в Москве, производство в Брянской области, мощность 6000 т/год, 50+ инженеров КБ. Режем углеродистую сталь до 200 мм, нержавейку до 150 мм, алюминий до 120 мм, а также титан, медь, латунь, бронзу и неметаллы (камень, керамогранит, стекло, композиты). Цена — от 80 ₽/м.п. при объёме от 100 м.п., расчёт КП по DXF за 2 часа. Допуски по ГОСТ 14637-89 и ГОСТ Р 51666.1-2000.
Что такое гидроабразивная резка и чем она отличается от плазмы и лазера
Гидроабразивная резка (waterjet machining, WJM) — это технология холодного раскроя, в которой режущим инструментом служит струя воды диаметром 0,8–1,2 мм, выходящая из сапфирового сопла под давлением 3000–6200 бар (300–620 МПа) со скоростью около 900 м/с. К воде в смесительной камере подаётся гранатовый абразив (almandine garnet) фракции mesh 80–120, который и выполняет основную работу по разрушению металла. Вода служит транспортом для абразива и охлаждает зону реза.
В отличие от плазменной резки и лазерной резки, гидроабразив не плавит и не сжигает металл, а механически разрушает его микроударами абразива. Температура в зоне реза не превышает 60–90 °C — отсюда вся экономика применения:
Что даёт «холодный» рез
- Нет термического воздействия. Не меняется структура стали, нет ЗТВ, не выгорает легирующий хром в нержавейке. Кромка идёт сразу под сварку.
- Нет коробления тонкого листа. Лист 0,5–3 мм гидроабразив режет без поводки.
- Чистая кромка без грата и окалины. Часть деталей идёт сразу в сборку или на покраску без зачистки.
- Радиус кромки R ≥ 0,5 мм. Острые внутренние углы и тонкие перемычки без оплавления.
- Режет всё. Углеродка, нержавейка, цветмет, титан, камень, керамогранит, стекло, композиты — на одном станке без переналадки.
- Низкий шум. 75–85 дБ против 100–110 дБ у плазмы. Резка под водой снижает шум ещё на 10–15 дБ.
Где гидроабразив проигрывает
Технология медленнее лазера и плазмы на тонком металле — лист 3 мм лазер проходит в 4–6 раз быстрее. Себестоимость метра реза выше из-за расхода абразива (0,3–0,5 кг/мин). Поэтому ГАР берут не «вместо плазмы», а под задачи, где термический рез не подходит — толстый металл, нержавейка пищевого назначения, цветмет, сложные контуры, штучные ремонтные детали. Сравнение всех методов — в материале «резка металла: газовая, плазменная, ленточная, лазерная».
Какие материалы и толщины режем на ЧПУ-станке
Универсальность — главное преимущество ГАР. Один и тот же станок с ЧПУ режет металл, камень и композит без смены оснастки, меняется только режим (давление воды, расход абразива, скорость подачи). Ниже — рабочий диапазон по толщинам с реальной скоростью реза на нашем оборудовании.
| Материал | Макс. толщина, мм | Толщина 5 мм, мм/мин | Толщина 20 мм, мм/мин | Толщина 100 мм, мм/мин |
|---|---|---|---|---|
| Сталь углеродистая (С255, С345, Ст3) | 200 | 600 | 80 | 12 |
| Сталь нержавеющая (08Х18Н10, 12Х18Н10Т, AISI 304/316) | 150 | 520 | 70 | 10 |
| Алюминий и сплавы (АМг, Д16, АМц) | 120 | 1 200 | 180 | — |
| Титан и сплавы (ВТ1-0, ВТ6, Grade 2/5) | 100 | 400 | 55 | — |
| Медь, латунь, бронза (М1, Л63, БрАЖ) | 100 | 800 | 110 | — |
| Камень, гранит, мрамор | 200 | 900 | 140 | 20 |
| Керамогранит, стекло (закалённое, триплекс) | 40 | 1 500 | 250 | — |
| Композиты (CFRP, GFRP, текстолит, оргстекло) | 80 | 2 000 | 320 | — |
| Резина, поролон, пенопласт, изоляция | 300 | чистой водой, без абразива | — | — |
Точность контурной обработки на нашем ЧПУ-станке — ±0,05 мм, точность позиционирования по осям X/Y — ±0,02 мм/м, повторяемость партии — ±0,1 мм. Габариты рабочей зоны — до 3000×1500 мм, при больших деталях стыкуем заготовки по технологии double-cut с допуском по стыку 0,15 мм. Если задача требует не плоского, а пространственного раскроя (трубы, профиль, ферменные элементы), такие позиции мы режем на других станках с ЧПУ — на ленточно-пильных или лазерных, в зависимости от материала. Подробно о принципах ЧПУ-обработки — в нашей статье «резка металла на станках ЧПУ: точность и производительность».
Технические характеристики и спецификация оборудования
На производстве в Брянской области установлен станок ABS с двух-головочной режущей системой и рабочей зоной 3000×1500 мм — две детали-зеркалки одновременно либо раскрой крупного листа с двух сторон, цикл ускоряется на 35–45 %. Паспортные параметры:
| Параметр | Значение | Норма / стандарт |
|---|---|---|
| Рабочее давление воды | 3000–6200 бар (300–620 МПа) | Регулируется по материалу |
| Расход воды | 2,5–4,2 л/мин | Замкнутый контур с фильтрацией 5 мкм |
| Расход абразива (гранат) | 0,3–0,5 кг/мин | Mesh 80–120, GMA или эквивалент |
| Диаметр режущей струи | 0,8–1,2 мм | Сапфировое сопло, фокусирующая трубка Ø 1,02 мм |
| Точность контурной обработки | ±0,05 мм | На детали до 500 мм |
| Точность позиционирования X/Y | ±0,02 мм/м | ШВП с энкодером, линейные направляющие |
| Повторяемость партии | ±0,1 мм | Серия от 50 деталей |
| Шероховатость кромки | Ra 3,2–6,3 мкм | Без последующей обработки |
| Минимальный радиус скругления | R ≥ 0,5 мм | Внутренние и внешние углы |
| Габариты рабочей зоны | 3000 × 1500 мм | Высота заготовки до 200 мм |
| Скорость холостого хода | до 20 м/мин | Между контурами в карте раскроя |
| Уровень шума | 75–85 дБ | Рез под водой — 65–70 дБ |
Нормативная база
- ГОСТ 14637-89 — прокат толстолистовой, допуски и кромка.
- ГОСТ Р 51666.1-2000 — точность размеров и формы деталей машиностроения.
- ГОСТ 27772-2015 — прокат для строительных стальных конструкций.
- ISO 9013:2017 — классификация качества кромки термических и гидроабразивных способов резки (классы 1–5).
Кромку после ГАР сразу можно использовать под сварку, гибку или покраску без зачистки. В нижней части реза остаётся характерная «волна» — нормально для гидроабразива; для класса 1 по ISO 9013 снижаем подачу на 30–40 % и получаем зеркальную кромку. Класс согласуем в КП.
Цена гидроабразивной резки металла — от 80 ₽/м.п.
Стоимость гидроабразивной резки считается в погонных метрах реза — потому что машинное время напрямую зависит от длины контура и толщины материала. Базовая цена на нашем производстве:
| Материал | Толщина, мм | Цена, ₽/м.п. реза | Условия |
|---|---|---|---|
| Сталь углеродистая (С255, Ст3) | 1–5 | от 80 | при объёме от 100 м.п. |
| Сталь углеродистая | 10–20 | от 140 | при объёме от 100 м.п. |
| Сталь углеродистая | 50–100 | от 290 | при объёме от 50 м.п. |
| Сталь углеродистая | 150–200 | от 450 | при объёме от 30 м.п. |
| Нержавеющая сталь AISI 304/316 | 1–10 | от 120 | при объёме от 100 м.п. |
| Нержавеющая сталь | 20–50 | от 220 | при объёме от 50 м.п. |
| Алюминий, медь, латунь | 1–20 | от 110 | при объёме от 100 м.п. |
| Алюминий, медь, латунь | 30–80 | от 200 | при объёме от 50 м.п. |
| Титан и сплавы | 1–30 | от 280 | при объёме от 30 м.п. |
| Камень, гранит, керамогранит | 10–60 | от 180 | при объёме от 50 м.п. |
Что входит в цену реза
- Машинное время станка с ЧПУ, расход воды и гранатового абразива.
- Программирование карты раскроя (для типовых деталей включено, для сложных от 1 500 ₽).
- ОТК — выборочный контроль геометрии (штангенциркуль, шаблоны, при необходимости КИМ).
- Упаковка под транспортировку (стрейч, поддоны, межслойная прокладка).
Что считается отдельно
- Металл. Давальческий — привозит заказчик. Наш закупочный — с наценкой 5–8 % по сертификатам.
- Подготовка DXF. Готовый чертёж — бесплатно; отрисовка с эскиза или фото — от 2 500 ₽/комплект.
- Послерезные операции. Гибка, сварка, гальваника, окраска — отдельно. См. гибку металла в Москве и раздел металлообработка на заказ.
- Доставка. Самовывоз с Брянска бесплатно. По Москве и области — от 4 500 ₽, по ЦФО — 80–120 ₽/км.
При оптовых заказах от 100 м.п. реза действует скидка 10 %, от 500 м.п. — 15 %, от 1500 м.п. (серия деталей) — до 25 % к базовой цене. Расчёт коммерческого предложения по вашему DXF — 24 часа после получения файла.
Где применяется гидроабразивная резка металла
Технология востребована в машиностроении, строительстве, нефтегазе и архитектуре. Главный критерий — там, где нельзя греть металл или нужна сложная геометрия с минимальным радиусом.
Машиностроение и ремонт
- Фланцы, шайбы, прокладки, упорные кольца — мелкосерийное и единичное производство без штампов.
- Шестерни и зубчатые сектора из легированных сталей — без термоповодки и потери закалки.
- Корпусные детали, опорные плиты, направляющие — точность под последующую механическую обработку.
- Ремонтные детали для импортного оборудования по обмеру или 3D-скану. Близко к «лазерной резке деталей», но с большей толщиной и без термики.
Металлоконструкции и строительство
- Фигурные косынки, фасонки, накладки для сложных узлов ферм. См. наши металлоизделия на заказ.
- Закладные детали из металла на заказ сложной формы для ЖБ-конструкций.
- Накладки и подкладки сложного контура для сварных балок и колонн.
Архитектура и дизайн
- Декоративные панели и кассеты фасада с рисунком — кромка идёт под покраску без зачистки.
- Логотипы, вывески, буквы из нержавейки и кортена толщиной 4–10 мм.
- Перфорированные экраны (sun-screen), балконные ограждения, парапеты с рисунком.
Пищёвка, фарма и цветмет
- Сита, фильтры, перфорированные пластины из AISI 304/316 — без термоокисла на кромке.
- Корпусные детали смесителей, дозаторов, бункеров для пищевого оборудования.
- Медные шины 6–30 мм, латунные шильды, титановые детали для авиации и медицины.
Карты раскроя для собственных каркасов и ферм мы прогоняем через общий раздел резки металла, а на гидроабразив выводим только то, что требует точности или нержавейки. Подробнее — на странице «резка металла на ЧПУ в Москве».
Технологический цикл: от DXF до отгрузки готовых деталей
Полный цикл выполнения заказа — от 1 рабочего дня для мелких партий до 7–14 суток для крупных серий с подготовкой чертежей. Этапы и контрольные точки:
1. Приём чертежей и согласование (1–3 часа)
Принимаем DXF, DWG (AutoCAD 2007–2024), КОМПАС-3D V18+, SolidWorks 2018+. Технолог проверяет файл: замкнутость контуров, толщину линий, отсутствие наложенных слоёв, корректность размеров. Если чертежа нет — снимаем размеры по эскизу (от 2 500 ₽).
2. Расчёт КП (до 24 часов)
Программируем тестовую карту раскроя в SigmaNEST / IGEMS, считаем машинное время, расход абразива и воды. Выдаём смету с раскладкой: материал, рез, послерезные операции, упаковка, доставка. Цена фиксируется на 14 дней.
3. Закупка или приёмка металла (1–5 дней)
При давальческой схеме принимаем металл заказчика на склад с актом и проверкой сертификатов. При закупке заводом — берём прокат ММК, НЛМК, Северсталь по сертификатам каждой плавки. Подробнее про наши услуги.
4. Программирование карты раскроя (2–8 часов)
Раскладываем детали на лист с минимальным отходом (8–15 % при типовом раскрое, 18–25 % при сложных контурах). Учитываем направление волокон проката, последовательность реза, точки врезки lead-in/lead-out радиусом 2–3 мм.
5. Раскрой на ЧПУ-станке
Базирование листа по упорам, запуск программы. Оператор следит за давлением, расходом абразива, состоянием сопла. На длинных программах меняем сопло и фокусирующую трубку — нормальный износ. ОТК проверяет первую деталь партии по штангенциркулю и шаблонам.
6. ОТК, упаковка и отгрузка
Выборочный контроль геометрии (каждые 10–20 деталей), на требовательных заказах — 100 % с протоколом. Упаковка стрейч-плёнкой на поддонах, при необходимости VCI-плёнка. Самовывоз с Брянска либо доставка нашим транспортом. К партии — паспорт качества, копии сертификатов, акт, ТТН. Общий подход к циклу описан в материале «заказать металлоконструкции на заводе: 8 этапов от ТЗ до отгрузки».
Преимущества нашего производства для заказа гидроабразивной резки
Гидроабразив у нас не самостоятельная услуга «для галочки», а часть полного производственного цикла. Большинство заказов идёт под собственные металлоконструкции, поэтому оборудование загружено постоянно — это даёт хорошую цену и быстрый отклик внешним клиентам.
- Собственный завод в Брянской области, 7 000 м², мощность 6000 т/год. Станок ГАР стоит в одном корпусе с лазером, плазмой, гильотиной и гибочными прессами — можно сразу заказать рез + гибку + сварку в одном пакете.
- Офис продаж и инженеров — в Москве. Расчёты КП, согласование DXF, договоры в Москве, отгрузка с Брянска. Плечо М-3 — 380 км, один день доставки.
- 50+ инженеров в КБ. Помогаем привести чертежи в работоспособный DXF, оптимизировать раскладку, подобрать марку стали, согласовать допуски. Сначала проверяем технологичность, потом режем.
- Сертифицированный металл. Реестровая металлобаза, входной контроль каждой плавки, паспорт качества на партию.
- Гидроабразив + лазер + плазма + ленточная пила на одной площадке. Если заказ дешевле сделать лазером — скажем честно и переведём, а не «гоним выручку» на дорогую технологию.
- Опыт сложных деталей. Кронштейны, фланцы, шайбы, фигурные накладки, элементы декора фасадов.
- Работаем с физлицами и юрлицами. Договор, безналичная оплата, НДС, ЭДО через Контур.Диадок или СБИС. От 1 м.п. до 5 000 м.п./мес.
- Полный пакет документов. Паспорт качества, сертификаты на металл, акт выполненных работ, ТТН.
Если задача шире чем просто резка — нужны готовые металлоизделия, узлы или сборки — см. раздел «Металлообработка на заказ».
Когда выбирать гидроабразив, а когда — другие методы
За годы работы мы выработали практическое правило выбора метода резки. Оно простое: гидроабразив берут там, где нельзя греть и где термический рез даёт переделки. В остальных случаях быстрее и дешевле — лазер, плазма или ленточная пила.
| Задача | Рекомендованный метод | Почему не гидроабразив |
|---|---|---|
| Лист 1–8 мм, контур простой, объём 100+ м.п. | Лазер | Гидроабразив в 4–6 раз медленнее и дороже |
| Лист 8–50 мм углеродка, простые контуры | Плазма | Плазма в 2–3 раза быстрее на средней толщине |
| Профильный прокат, трубы, балки | Ленточная пила, лазер | ГАР плохо работает по объёмному прокату |
| Лист 50–200 мм любого металла | Гидроабразив | Плазма даёт грат, лазер не берёт |
| Нержавейка пищевая/медицинская | Гидроабразив | Термика повреждает легированный слой |
| Цветмет (медь, латунь, алюминий 20+ мм) | Гидроабразив | Лазер плохо берёт отражающие материалы |
| Титан, никелевые сплавы | Гидроабразив | Термика меняет фазовый состав |
| Тонкий лист 0,5–2 мм большой площади | Гидроабразив | Лазер ведёт лист от нагрева |
| Сложный контур с R<1 мм, перфорация | Гидроабразив или лазер | Плазма не возьмёт минимальный радиус |
| Камень, керамогранит, стекло | Гидроабразив | Альтернатив нет |
| Композиты (CFRP, текстолит) | Гидроабразив | Лазер выжигает связующее |
| Ремонтная деталь, штучный заказ | Гидроабразив или лазер | Зависит от материала и толщины |
На этапе расчёта мы сами подскажем оптимальный метод. Если плазма даст экономию 30–40 % и качество приемлемо — режем плазмой; если требуется ГАР по техзаданию — гидроабразивом.
География заказов: Москва, Брянск и регионы ЦФО
Производство расположено в Брянской области, офис продаж — в Москве. Оптимальное плечо для работы с заказчиками ЦФО: большинство объектов в пределах 600 км, доставка за 1–2 дня автотранспортом.
- Москва и Московская область. Основное плечо заказов: машиностроительные предприятия, монтажные организации, архитектурные мастерские, дизайн-студии. Доставка с Брянска — 380 км по М-3, один день. По срочным заказам — самовывоз водителем заказчика.
- Брянск и Брянская область. Машиностроение, ремонт сельхозтехники, реставраторы памятников. Самовывоз с площадки или доставка по городу — 1 500 ₽.
- Калуга, Тула, Орёл, Курск, Белгород, Воронеж, Липецк. 200–500 км от производства, доставка за день. Удобное плечо для серийных заказов от 100 м.п.
- Санкт-Петербург, Великий Новгород, Тверь, Смоленск, Рязань, Ярославль. 600–900 км. Возим попутным транспортом или собственными машинами при крупных партиях.
- ПФО, Юг РФ, Урал. Через Деловые Линии, ПЭК, КИТ. Сроки — 3–7 дней до получателя в зависимости от направления.
Для крупных заказчиков с регулярными поставками подписываем рамочный договор на год: фиксируется цена за м.п. реза, сроки, условия оплаты. Это удобно проектным институтам, монтажным трестам и серийным производителям.
Типовые ошибки заказчика и как их избежать
За годы работы мы видим повторяющиеся ситуации, из-за которых заказчик переплачивает либо получает не то, что ожидал. Перечислим, чтобы вы не наступали на те же грабли.
- Берут ГАР на тонком листе под объём, где быстрее лазер. Лист 3 мм длиной контура 200 м гидроабразив пройдёт за 8 часов, лазер — за 1,5 часа. Себестоимость на ГАР будет в 3–4 раза выше. Совет: на 1–8 мм сначала считайте лазер.
- Присылают DXF с дублирующими контурами и наложенными слоями. Технолог тратит 2–4 часа на чистку файла, это отодвигает срок. Совет: перед отправкой запустить PURGE и OVERKILL в AutoCAD, удалить неиспользуемые слои.
- Не закладывают допуск на ширину реза. Гидроабразив снимает 1,0–1,4 мм с каждой стороны контура. Если деталь должна войти в посадку Ø 50 H7, на чертеже надо указывать Ø 51. Совет: либо строить контур с учётом ширины реза, либо ставить позиционный допуск и согласовывать в КП.
- Заказывают штучную деталь без раскладки на лист. Одна деталь на полный лист 1500×3000 мм — это 60–80 % отхода. Совет: ждать сборный «общий лист» (раз в неделю, экономия 30–40 %) либо привозить свой металл.
- Не маркируют марку и плавку при давальческой схеме. Потом приходится восстанавливать или браковать. Совет: на каждом листе — маркировка маркером (марка, плавка, толщина, сертификат №).
- Заказывают без понимания класса кромки по ISO 9013. Класс 1 и класс 5 отличаются по цене в 1,8–2,5 раза. Совет: на чертеже указывать класс по ISO 9013 или Ra шероховатости — это сразу определяет смету.
Если чертёж сырой или не уверены в выборе технологии — пришлите DXF и опишите задачу. Мы проверим, подскажем, поправим и выдадим КП за 2 часа без обязательств.
Гидроабразивная резка — от 80 ₽/м.п. реза для углеродистой стали 1–5 мм при объёме от 100 м.п.; от 140 ₽/м.п. на толщине 10–20 мм; от 290 ₽/м.п. на толщине 50–100 мм. Нержавеющая сталь — от 120 ₽/м.п., титан — от 280 ₽/м.п. Скидки 10–25% от 100/500/1500 м.п. Металл, подготовка DXF и доставка считаются отдельно.
Частые вопросы
Какую максимальную толщину металла вы режете гидроабразивом?
Технологический максимум нашего станка — углеродистая сталь до 200 мм, нержавеющая сталь до 150 мм, алюминий и сплавы до 120 мм, титан до 100 мм. На предельных толщинах скорость подачи падает до 8–12 мм/мин, поэтому время реза одной детали может занимать несколько часов. Для толщин свыше 100 мм заказчик должен учитывать это в сроке. На таких толщинах конкурентов у гидроабразива практически нет — плазма даёт окалину и расширение реза, лазер не берёт.
Какая реальная точность реза получается на детали 500×300 мм?
Точность контурной обработки ±0,05 мм относительно базы, повторяемость партии ±0,1 мм. На детали 500×300 мм это значит: диагональ выдерживается ±0,15 мм, размер по любой стороне — ±0,1 мм. Если требуется более жёсткий допуск (например, посадка под механическую обработку), мы оставляем технологический припуск 0,3–0,5 мм и дорабатываем фрезеровкой или шлифовкой. Для большинства задач сборки и сварки точность ГАР избыточна.
В каком формате присылать чертежи и что в них должно быть?
Принимаем DXF, DWG (версии AutoCAD 2007–2024), а также файлы из КОМПАС-3D V18+, SolidWorks 2018+ (сохранить в DXF). В чертеже должны быть: замкнутые контуры деталей (без разрывов и наложений), отдельный слой для реза (тонкая линия), указание толщины и марки металла, количество деталей каждой позиции. Желательно указать класс кромки по ISO 9013 или требования к шероховатости Ra. Если чертежа нет — снимем размеры по эскизу, фотографии или образцу за 2 500–6 000 ₽ в зависимости от сложности.
За какой срок изготавливается заказ на гидроабразивную резку?
Срок зависит от объёма и сложности. Мелкий заказ (5–30 м.п. реза, простая геометрия) — от 1 рабочего дня с момента согласования DXF. Средний (100–500 м.п.) — 2–5 рабочих дней. Крупная партия от 1000 м.п. с подготовкой раскладки и закупкой металла — 7–14 суток. Срочные заказы (за сутки на 50+ м.п.) делаем с наценкой 25–35 % при наличии свободного слота на станке. По вашему DXF мы называем точный срок в КП в течение 24 часов.
Можно ли резать металл заказчика (давальческая схема)?
Да, работаем по давальческой схеме. Заказчик привозит свой металл с сертификатами, мы оформляем приёмку на склад с актом, маркируем партию, согласуем раскладку и режем. Это часто выгоднее, если у заказчика есть остатки прокатов или специальные марки стали, которых нет в нашем сортаменте. На давальческом металле работает та же гарантия по геометрии деталей, но качество и марку металла подтверждает заказчик собственными сертификатами.
Есть ли скидки на большие объёмы и какие?
Да, действуют объёмные скидки: от 100 м.п. реза — 10 %, от 500 м.п. — 15 %, от 1500 м.п. (серийный заказ или производственная партия) — до 25 % к базовой цене. Для постоянных заказчиков с месячным объёмом от 300 м.п. подписываем рамочный договор на год с фиксированной ценой и приоритетным графиком производства. Это удобно проектным институтам, монтажным организациям и серийным производителям металлоизделий.
Отзывы заказчиков
Что о нас пишут заказчики
Благодарственные письма на бланках компаний, с подписью и печатью. Нажмите на письмо - откроется целиком.
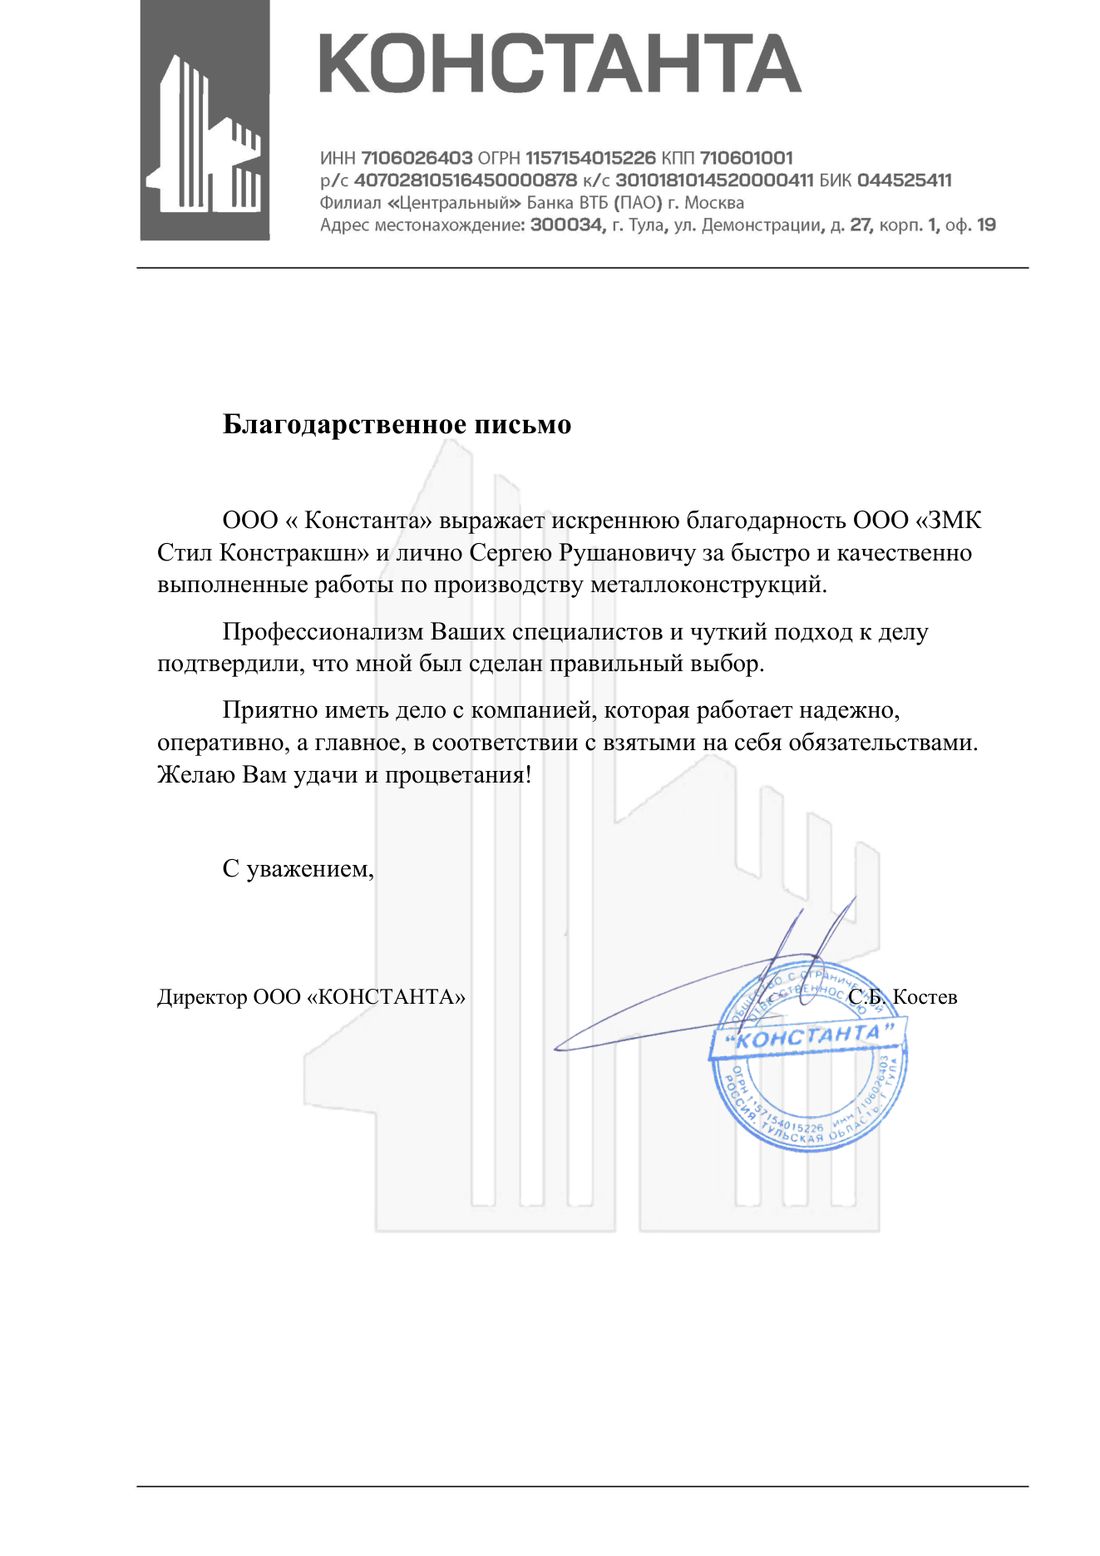
Приятно иметь дело с компанией, которая работает надежно, оперативно, а главное, в соответствии с взятыми на себя обязательствами.С. Б. Костев, директор

Всегда качественно и быстро выполняются разработки проектов «Раздел КМД» и изготовление и поставка металлических конструкций, не остаются без внимания наши просьбы и пожелания.В. Ю. Ким, генеральный директор

Хотим подчеркнуть высокий уровень профессионализма технического директора Харитонова Артура… безусловно рекомендуем Вас как надежного и ответственного партнера.Р. Р. Мирзабаев, директор