
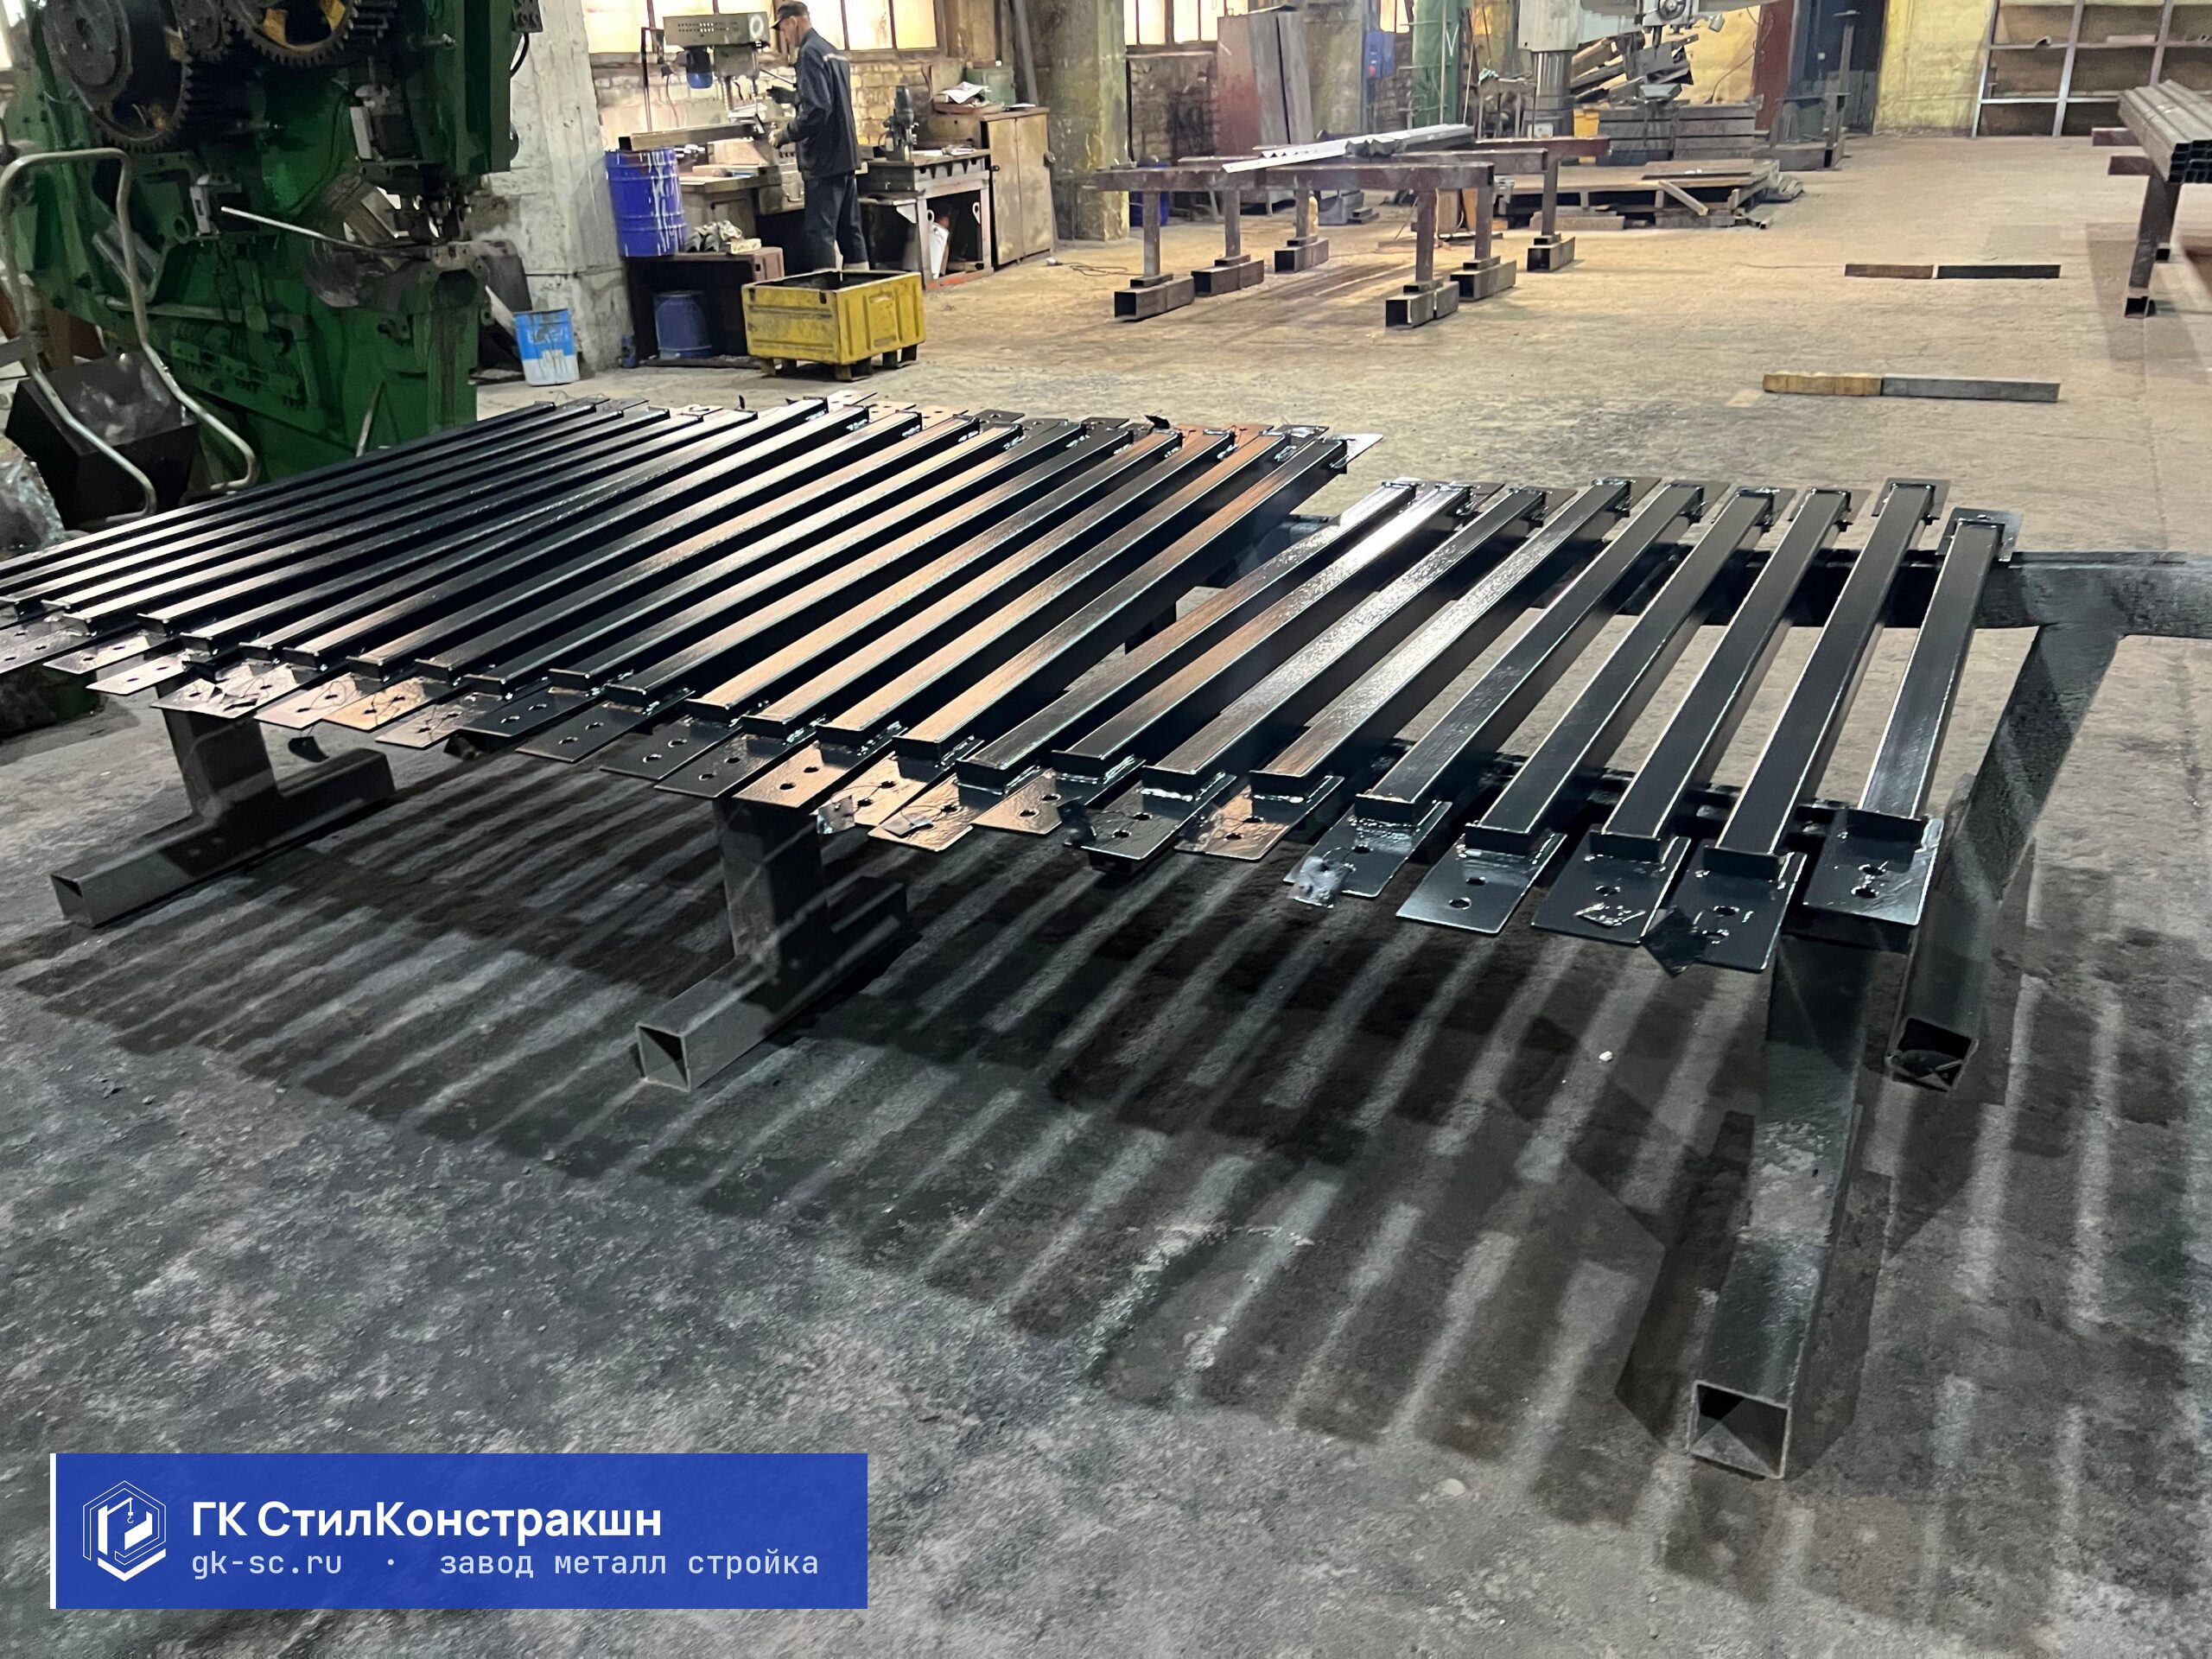
Технология производства МК на заводе — 8 этапов
Пришлите задание, чертежи или фото объекта - КП за 2 часа, каждая работа в нём идёт отдельной строкой. Работаем с юрлицами и ИП по своему договору.
- 2 часана коммерческое предложение
- СРО членство в СРО на строительство
- ISO 9001 система менеджмента качества
- 6 000 т/годсвой завод металлоконструкций
Технология производства МК на заводе СтилКонстракшн выстроена как непрерывная производственная цепочка из восьми технологических этапов: входной контроль металлопроката, подготовка поверхности, плазменная и гильотинная резка, сверление и обработка кромок, сборка узлов на стапелях, полуавтоматическая сварка в среде защитного газа, дробеструйная очистка с последующим нанесением системы ЛКМ, маркировка и отгрузка. Производственная площадь — 7 000 м², проектная мощность — 6000 тонн готовых металлоконструкций в год, в штате более 50 инженеров КМ/КМД и технологов.
Заказать изготовление металлоконструкций на заказ по этой технологии можно с чертежами КМ или КМД: коммерческое предложение готовим за 2 часа.
На этой странице мы подробно разобрали каждый этап технологии: какое оборудование задействовано, какие ГОСТы и СНиП применяются, какие допуски контролируются и почему именно такой порядок операций обеспечивает заявленный класс точности и срок службы конструкции. Если вам нужно не описание процесса, а коммерческий расчёт стоимости изготовления партии МК по чертежам — пришлите КМ или эскиз, расчёт сделаем за один рабочий день.
Что входит в технологию производства МК и зачем её регламентируют
Под технологией производства металлоконструкций понимают строго регламентированную последовательность операций, в которой исходный листовой и фасонный прокат превращается в готовый отправочный элемент — балку, колонну, ферму, прогон, фахверк, связь, лестничный марш или площадку обслуживания. Каждая операция выполняется на специализированном участке, проходит технологический и инструментальный контроль и фиксируется в журнале производства работ. Без такой регламентации невозможно добиться повторяемости качества при серийном изготовлении и подтвердить соответствие конструкций ГОСТ 23118-2019 «Конструкции стальные строительные. Общие технические условия».
Регламент производства МК на нашем заводе опирается на три документа: рабочую документацию стадии КМД, технологическую карту цеха и журнал сварочных работ. КМД (конструкции металлические деталировочные) разрабатывается на основе раздела КМ проектной документации и содержит чертежи каждой марки, спецификацию метизов, схему сборки узлов и ведомость отправочных элементов. Подробнее о цикле «КМ → КМД → отгрузка» мы рассказали в материале Изготовление МК по чертежам: от КМД до отгрузки.
Производство МК — это не «сварить две балки», а технологическая дисциплина: правильно подобранный сортамент, выдержанная геометрия, аттестованный сварной шов, контролируемая толщина ЛКМ и подтверждённая исполнительной документацией прослеживаемость партии металла от сертификата на плавку до акта отгрузки. Именно поэтому крупные заказчики — генподрядчики промышленного и складского строительства — работают только с заводами полного цикла, а не с цехами «в гараже».
Наша производственная площадка расположена в Брянской области, инженерный офис и отдел продаж — в Москве. Такая связка позволяет держать короткое плечо логистики до Москвы, Калуги, Тулы, Орла, Курска, Белгорода, Смоленска, Брянска и Тамбова и одновременно работать с заказчиками федерального уровня. Полную карту географии и компетенций по типам зданий можно изучить в разделе Строительство из металлоконструкций.
8 этапов производства МК на заводе СтилКонстракшн
Технологический маршрут на нашем заводе разбит на восемь последовательных этапов. Ни один из них не пропускается — даже на простой раме одноэтажного склада. Ниже — краткое описание каждого этапа с указанием оборудования и нормативной базы; развёрнутая пооперационная карта приведена в материале Этапы изготовления металлоконструкций на заводе.
1. Входной контроль металлопроката
Каждая партия проката принимается по сертификату качества (паспорту плавки), визуально и инструментально проверяется на соответствие марке стали, размерам по сортаменту, на отсутствие расслоений, плён, закатов и поверхностной коррозии. На фасонном прокате контролируется кривизна, на листовом — толщина в нескольких точках. Сертификат плавки подшивается к исполнительной документации партии.
2. Правка и подготовка поверхности
Гнутый при транспортировке прокат правится на правильно-гибочных вальцах или прессах. Поверхность очищается от прокатной окалины, ржавчины и влаги. Для ответственных конструкций применяется предварительная дробеструйная очистка до степени Sa 2½ по ISO 8501-1 с грунтованием шоп-праймером — это даёт длительную защиту проката на всё время цикла изготовления и монтажа.
3. Резка по КМД
Раскрой ведётся в трёх режимах: плазменная резка с ЧПУ (фигурный раскрой листа, отверстия сложной формы, фасонки), гильотинные ножницы (полосы и листы прямого реза до 16 мм) и ленточнопильные станки (фасонный прокат — швеллер, двутавр, уголок, труба, квадрат). Программа реза формируется из КМД и оптимизируется под коэффициент использования металла. Допуск на длину отправочного элемента — не более ±2 мм на 10 м длины.
4. Обработка деталей: сверление, фрезеровка, разделка кромок
Болтовые соединения требуют точных отверстий — сверление ведётся на радиально-сверлильных и магнитных станках, на ответственных стыках применяются кондукторы. Кромки под сварку разделываются на кромкофрезерных станках или плазмой с последующей шлифовкой — это критично для качества корня шва. Маркировка детали (номер по КМД + номер плавки) наносится несмываемой краской или клеймом.
5. Сборка отправочных элементов на стапелях
На сборочных стапелях детали выставляются в проектное положение по разметке, контролируются геометрия и диагонали, фиксируются прихваточными швами. Для ферм и составных балок применяются специализированные кантователи, для колонн и подкрановых балок — горизонтальные стенды. После сборки каждый элемент проходит контроль ОТК до передачи на сварку.
6. Сварка
Основной метод — полуавтоматическая сварка в среде защитных газов (MAG) проволокой Св-08Г2С по ГОСТ 2246. Электродуговая ручная сварка покрытыми электродами применяется на монтажных позициях и в труднодоступных местах. Швы проходят визуально-измерительный контроль (ВИК) — 100% длины, при необходимости — ультразвуковой (УЗК) или радиографический контроль ответственных стыков.
7. Очистка и нанесение системы ЛКМ
Готовая сварная конструкция поступает в покрасочный участок. Дробеструйная очистка до Sa 2½ удаляет окалину и брызги сварки, поверхность обеспыливается. Далее наносится грунт (как правило, эпоксидный или алкидный — по проекту АКЗ), затем промежуточный слой и финишный — полиуретановый или алкидный эмалевый. Толщина каждого слоя контролируется толщиномером. Подробнее о системах АКЗ — в разделе Производство металлоконструкций.
8. Маркировка, комплектация и отгрузка
На каждый отправочный элемент наносится маркировка по КМД: номер чертежа, марка, номер партии, масса. Метизы и мелкие детали комплектуются по ведомости. Погрузка ведётся на автотранспорт грузоподъёмностью 20-25 тонн, негабарит — на тралы. К партии прикладывается комплект исполнительной документации: сертификаты на прокат, журнал сварочных работ, акты ВИК/УЗК, паспорт качества на партию МК.
Оборудование и производственные мощности
Производственная площадка занимает 7 000 м² и разделена на функциональные участки: заготовительный (резка и обработка), сборочно-сварочный, окрасочный, склад готовой продукции и склад металлопроката. Каждый участок оснащён грузоподъёмным оборудованием — мостовыми и козловыми кранами грузоподъёмностью от 5 до 20 тонн. Проектная мощность — 6000 тонн готовых МК в год, что соответствует ритму отгрузки около 500 тонн в месяц или 25 тонн в смену при двухсменной работе.
Структура цеха, расстановка оборудования и логика грузопотоков на заводе полного цикла подробно разобраны в материале Организация производства МК: от цеха до конвейера. Если вы планируете строить собственный производственный цех — рекомендуем также раздел Производственный цех из металлоконструкций с готовыми компоновочными решениями.
| Участок | Ключевое оборудование | Производительность |
|---|---|---|
| Заготовительный | Плазма с ЧПУ, гильотина, ленточные пилы, сверлильные станки | до 800 т проката/мес |
| Сборочно-сварочный | Стапели для балок и ферм, кантователи, полуавтоматы MAG | до 500 т МК/мес |
| Окрасочный | Дробеструйная камера, окрасочная камера, толщиномеры | до 4000 м² поверхности/мес |
| Склады | Мостовые краны 5-20 т, козловой кран 20 т | до 1500 т единовременного хранения |
| Транспортный | Площадка погрузки длинномера, рампа | до 8 ТС/день |
Производственная программа балансируется по двум параметрам — тоннажу и трудоёмкости. Тонна простой рамной конструкции (балки, прогоны, связи) требует меньше человеко-часов, чем тонна решётчатой фермы или подкрановой балки с тяжёлым швом. Поэтому при расчёте сроков мы всегда уточняем номенклатуру отправочных марок, а не оперируем только цифрой «тонн».
Контроль качества и допуски по ГОСТ 23118
Качество готовой металлоконструкции определяется не финальной приёмкой, а пооперационным контролем на каждом из восьми этапов. ОТК завода работает по нескольким направлениям: контроль металлопроката на входе, контроль геометрии деталей после резки, контроль сборки до сварки, визуально-измерительный контроль сварных швов, контроль толщины и адгезии ЛКМ, контроль маркировки и комплектности перед отгрузкой.
Ключевой нормативный документ — ГОСТ 23118-2019, который регламентирует допуски на отправочные марки и узлы соединений. Например, отклонение длины отправочного элемента не должно превышать ±2 мм при длине до 10 м и ±3 мм при длине до 16 м. Винтообразность колонны — не более 0,001 от длины. Отклонение оси балки от прямой — не более 0,001 длины пролёта. Полный перечень допусков с примерами замеров и таблицами разобран в материале Допуски при изготовлении МК по ГОСТ 23118.
Сварные соединения проверяются по ГОСТ Р ИСО 17637 (ВИК) и при необходимости — по ГОСТ Р 55724 (УЗК) или ГОСТ 7512 (радиография). 100% длины швов проходят визуально-измерительный контроль; ответственные стыки колонн, подкрановых балок, элементов решётчатых конструкций — выборочно или полностью УЗК. Антикоррозионное покрытие контролируется по ГОСТ 9.402 (толщина) и ГОСТ 31149 (адгезия методом решётчатого надреза).
Перечень контролируемых параметров
- Геометрия отправочной марки: длина, ширина, высота, диагонали — допуск по ГОСТ 23118
- Толщина стенки, полки, листа — соответствие сортаменту по ГОСТ 8240 / 8239 / 19903
- Качество сварного шва: катет, форма, отсутствие подрезов, пор, кратеров, непроваров
- Расположение и диаметр отверстий под болты — допуск ±0,5 мм
- Толщина системы ЛКМ — соответствие проекту АКЗ, обычно 120-240 мкм
- Маркировка отправочной марки — наличие, читаемость, соответствие КМД
- Комплектность: метизы, накладки, прокладки, шайбы по спецификации
На каждую партию выдаётся паспорт качества с приложениями: сертификаты на прокат, журнал сварки, акты ВИК, протоколы УЗК (если применялся), акты на ЛКМ. Этот пакет является обязательной частью исполнительной документации объекта и нужен при сдаче-приёмке СМР.
Проектирование МК: КМ → КМД → производство
Производство любой металлоконструкции начинается не в цехе, а в проектном отделе. Цепочка стандартная: сначала разрабатывается стадия КМ (конструкции металлические) — это расчётная часть, где определяется схема, нагрузки, сечения профилей, узлы соединений и применяемые марки стали. Затем на её основе делается КМД (конструкции металлические деталировочные) — рабочая документация для цеха с чертежами каждой марки, ведомостями метизов и спецификациями.
На нашем заводе работают более 50 инженеров и конструкторов, среди них — специалисты по проектированию каркасов промышленных и складских зданий, ангаров, навесов, эстакад, технологических площадок и нестандартных металлоконструкций. Мы беремся за полный цикл — от обмерных работ и эскизного проектирования до выпуска КМД и авторского надзора на монтаже. Подробности по типовым решениям и компоновкам можно посмотреть в разделе Типовые решения — готовые проекты зданий из МК.
Особый класс задач — технологические металлоконструкции: рамы под оборудование, площадки обслуживания, эстакады, опоры трубопроводов, бункеры, силосы. Их проектирование требует увязки со смежниками — технологами, ОВ, ВК, КИПиА — и привязки к нагрузкам от оборудования. Такие проекты мы выполняем как комплексный продукт, описание подходов — в разделе Технологические металлоконструкции.
Если у заказчика уже есть готовый КМ от стороннего проектировщика — мы разрабатываем только КМД и выпускаем рабочую документацию под наш цех. Если есть только эскиз или техническое задание — выполняем полный цикл КМ+КМД. Если объект типовой (склад, ангар, навес) — предлагаем готовую серию с быстрой адаптацией под габариты площадки и климатический район.
Сроки изготовления МК и от чего они зависят
Срок изготовления партии металлоконструкций определяется не только тоннажем, но и пятью независимыми факторами: сложность номенклатуры, наличие проката на складе, объём и характер сварных швов, требования к АКЗ и текущая загрузка цеха. Чтобы корректно посчитать сроки на конкретном проекте, мы всегда запрашиваем КМ или предварительную спецификацию. Развёрнутую модель расчёта мы изложили в материале Сроки изготовления МК: от чего зависят и как сократить.
Ниже — ориентировочные сроки производства для типовых номенклатур при условии, что прокат есть в наличии или приходит за 7-10 дней. Сроки указаны с учётом среднего уровня сложности и без учёта монтажа и доставки.
| Номенклатура | Тоннаж | Срок производства | Условия |
|---|---|---|---|
| Балки прокатные, прогоны, связи | до 20 т | 7-10 рабочих дней | прокат на складе, ЛКМ 120 мкм |
| Каркас лёгкого склада (рама + связи) | до 50 т | 14-20 рабочих дней | КМД от заказчика, ЛКМ 120 мкм |
| Каркас среднего здания (15-30 м) | 50-150 т | 25-40 рабочих дней | разработка КМД на нашей стороне |
| Фермы решётчатые, подкрановые балки | 30-100 т | 30-45 рабочих дней | УЗК ответственных швов, ЛКМ 180-240 мкм |
| Технологические МК (опоры, эстакады) | от 50 т | от 35 рабочих дней | увязка со смежниками, авторский надзор |
Сократить сроки можно тремя способами: пораньше начать раздел КМД (параллельно с финальным согласованием КМ), забронировать прокат у поставщика до подписания договора, разбить партию на отгрузочные очереди и начать монтаж первой очереди до окончания производства второй. Этот подход мы стандартно применяем на крупных объектах — он экономит 3-4 недели общего срока стройки.
Логистика — отдельная переменная. С нашей производственной площадки в Брянской области среднее плечо до основных регионов работы: Белгород — 280 км, Курск — 220 км, Калуга — 220 км, Тамбов — 410 км, Москва — 380 км. Это короткие плечи, отгрузка стандартными 13,6-метровыми тралами укладывается в 1-2 дня.
Стоимость изготовления МК и из чего складывается цена
Цена изготовления металлоконструкций на нашем заводе формируется из шести составляющих: стоимость металлопроката, трудоёмкость изготовления (резка, сборка, сварка), стоимость сварочных материалов и метизов, стоимость АКЗ (грунт + покрытие), накладные расходы цеха, логистика до объекта. Голую «цену за тонну» назвать без проекта нельзя — она зависит от соотношения этих шести величин.
Ориентировочно стоимость изготовления стандартных МК (рамные конструкции, балки, прогоны, связи, фахверк) — от 45 000 ₽/т с НДС при объёме от 30 т при работе по КМД заказчика и ЛКМ толщиной 120 мкм. Сложные конструкции (решётчатые фермы, подкрановые балки, нестандартная геометрия, тяжёлая АКЗ 180-240 мкм) обсчитываются индивидуально и обычно стоят дороже на 20-40%. Если в работу входит разработка КМД на нашей стороне, к стоимости добавляется проектная часть — обычно 1 000-1 500 ₽/т.
Из чего складывается цена «под ключ»
- Металлопрокат — обычно 50-65% сметы (зависит от текущих цен ММК/НЛМК)
- Изготовление (з/п цеха, амортизация, расходники) — 20-25%
- АКЗ (грунт + ЛКМ) — 5-10% (тяжёлые системы дороже)
- Метизы, сварочные материалы — 2-3%
- КМД (если делаем мы) — 1-2%
- Логистика — 1-3% (зависит от плеча и габаритов)
Для коммерческого расчёта мы используем фактические цены проката на дату заявки и реальную трудоёмкость по КМД (или предварительную по КМ). Расчёт делается за один рабочий день — это позволяет вам быстро принять решение и не ждать неделями. Если речь о производстве по чертежам заказчика в Москве и ЦФО — все детали процесса работы и стоимости описаны на странице Производство металлоконструкций по чертежам в Москве.
Почему заказчики выбирают завод СтилКонстракшн
На рынке металлоконструкций ЦФО работают десятки производителей — от небольших цехов до крупных заводов. Мы держим четыре конкурентных преимущества, которые подтверждаются конкретными цифрами и нормативной базой.
1. Полный цикл под одной крышей
Проектный отдел в Москве (КМ + КМД), производственная площадка в Брянской области (изготовление + АКЗ), бригады монтажа (СМР под ключ). Заказчик работает с одним подрядчиком и одним договором — без рисков рассинхрона между проектировщиком, заводом и монтажником.
2. Прозрачное ценообразование
Цена в КП разбивается на шесть составляющих (прокат, изготовление, АКЗ, метизы, КМД, логистика) — заказчик видит, за что платит. Если рынок проката пошёл вниз — мы пересчитываем смету, если вверх — фиксируем цену на дату подписания договора.
3. Соблюдение сроков
Производственная программа балансируется не только по тоннажу, но и по трудоёмкости. Каждой партии назначается планируемая дата отгрузки, ход выполнения отслеживается в недельных отчётах. За последние два года средняя точность по срокам — выше 90%.
4. Подтверждённое качество
ОТК работает по ГОСТ 23118, на каждую партию выдаётся паспорт качества с приложением сертификатов на прокат и протоколов контроля. Если объект требует операционного контроля или входного контроля заказчика — мы предоставляем доступ на производство в любой рабочий день.
Производство МК — это не просто «сварить и покрасить». Это технологическая дисциплина и прозрачность процессов. Если вам нужен подрядчик, который держит регламент, — пришлите проект на расчёт, и мы покажем, как это выглядит на практике.
Стоимость изготовления стандартных МК — от 45 000 ₽/т с НДС при объёме от 30 т (КМД заказчика, ЛКМ 120 мкм). Сложные конструкции (фермы, подкрановые балки, тяжёлая АКЗ) — индивидуальный расчёт. Точная цена — за 1 рабочий день после получения КМ или спецификации.
Частые вопросы
Чем отличается КМ от КМД и кто их разрабатывает?
КМ (конструкции металлические) — расчётная стадия проекта, где определяются схема, нагрузки, сечения и узлы. Её разрабатывают конструкторы при проектировании здания на основании архитектуры и заданий смежников. КМД (конструкции металлические деталировочные) — рабочая документация для цеха с чертежами каждой отправочной марки, ведомостями метизов и спецификациями. КМД разрабатывается на основе КМ — обычно силами завода-изготовителя, потому что детализация привязана к технологическим возможностям конкретного производства. Мы выполняем обе стадии у себя в инженерном отделе.
Что такое аттестация НАКС и почему это важно?
НАКС — Национальное Агентство Контроля Сварки. Аттестация НАКС подтверждает квалификацию сварщика на конкретный способ сварки (РД, MAG, MIG, TIG), положение шва (нижнее, горизонтальное, вертикальное, потолочное) и группу свариваемых материалов. Без действующей аттестации НАКС сварщик не имеет права работать на объектах капитального строительства и ОПО (опасные производственные объекты).
Какой срок изготовления каркаса склада на 50 тонн?
Каркас лёгкого склада тоннажом до 50 тонн (рамы, прогоны, связи, фахверк) при условии готового КМД от заказчика и системы АКЗ 120 мкм мы изготавливаем за 14-20 рабочих дней. Если КМД делаем мы — добавляется 7-10 рабочих дней на проектирование (можно вести параллельно с закупкой проката). Если требуется тяжёлая АКЗ или УЗК ответственных швов — срок увеличивается на 3-5 дней. Точный срок фиксируем в договоре после получения спецификации.
Какая толщина ЛКМ требуется для металлоконструкций?
Толщина системы ЛКМ определяется проектом АКЗ и зависит от категории агрессивности среды по ГОСТ 9.039. Для отапливаемых производственных зданий и складов с умеренной агрессивностью обычно достаточно 120 мкм (грунт 60 + покрытие 60). Для неотапливаемых зданий и наружных конструкций — 160-180 мкм. Для конструкций в сильноагрессивной среде или на открытом воздухе с воздействием солей — 200-240 мкм с применением эпоксидно-полиуретановых систем. Толщина каждого слоя контролируется толщиномером и фиксируется в акте на АКЗ.
Можете ли вы работать по нашему КМД или нужно проектировать у вас?
Да, работаем по КМД заказчика — это стандартная схема для большинства проектов. Требования: чертежи в формате DWG или PDF, спецификация в Excel/PDF, указание систем АКЗ и марок стали. Перед запуском в производство мы проводим технологическую экспертизу КМД — проверяем технологичность узлов, оптимизацию раскроя, возможные коллизии. Если находим замечания — согласовываем с автором проекта. Если КМД пока нет — выполняем эту стадию на нашей стороне, для этого нужен раздел КМ или эскизный проект с нагрузками.
В какие регионы вы возите готовые МК с производства в Брянской области?
Производственная площадка расположена в Брянской области — это позволяет нам держать короткое транспортное плечо до большинства регионов Центрального Черноземья и юга ЦФО: Брянск, Орёл, Курск, Белгород, Калуга, Тула, Смоленск, Тамбов, Липецк, Воронеж — от 200 до 450 км. Москва и Подмосковье — 380 км. Габаритные конструкции возим стандартными 13,6-метровыми тралами, негабарит — спецтранспортом с разрешением на негабаритный груз. Расчёт логистики делаем индивидуально по адресу объекта.
Отзывы заказчиков
Что о нас пишут заказчики
Благодарственные письма на бланках компаний, с подписью и печатью. Нажмите на письмо - откроется целиком.
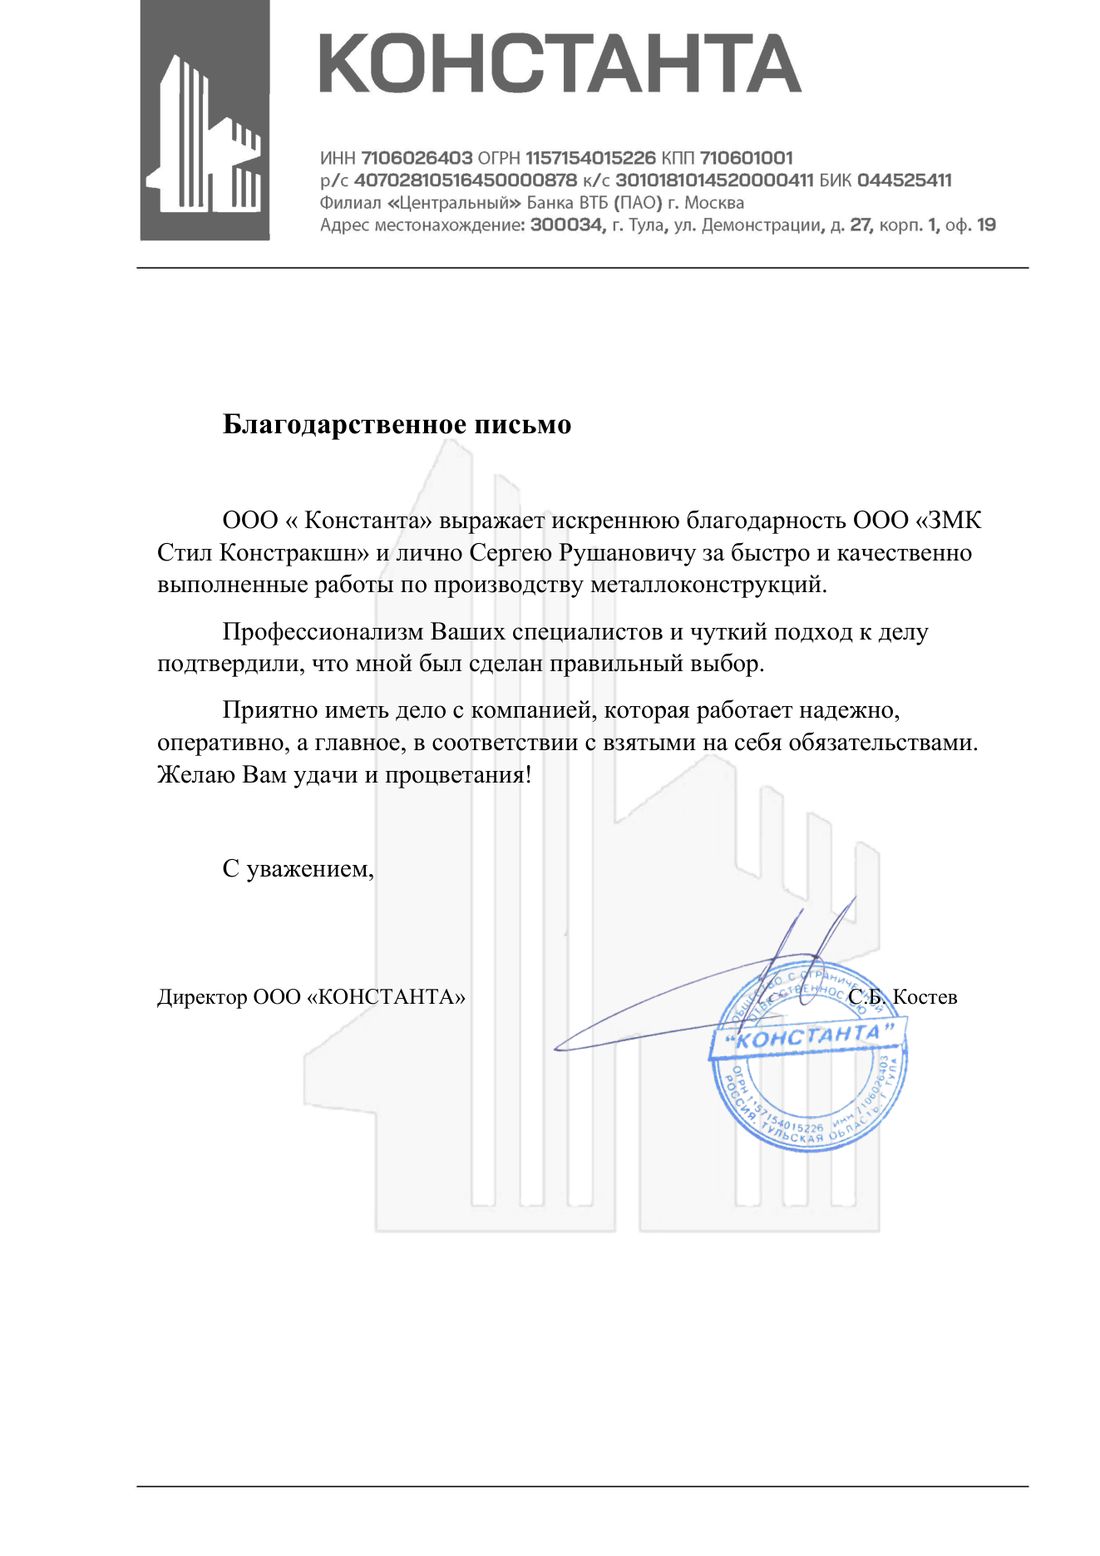
Приятно иметь дело с компанией, которая работает надежно, оперативно, а главное, в соответствии с взятыми на себя обязательствами.С. Б. Костев, директор

Всегда качественно и быстро выполняются разработки проектов «Раздел КМД» и изготовление и поставка металлических конструкций, не остаются без внимания наши просьбы и пожелания.В. Ю. Ким, генеральный директор

Хотим подчеркнуть высокий уровень профессионализма технического директора Харитонова Артура… безусловно рекомендуем Вас как надежного и ответственного партнера.Р. Р. Мирзабаев, директор