
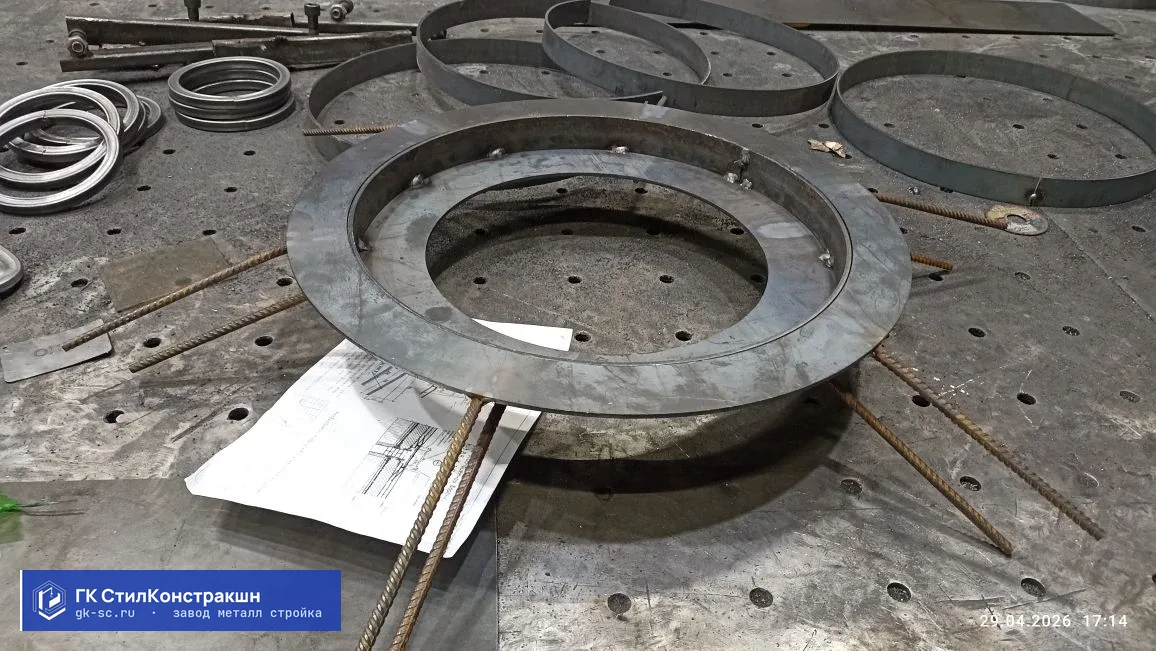
Механическая обработка отверстий в металлоконструкциях
Пришлите задание, чертежи или фото объекта - КП за 2 часа, каждая работа в нём идёт отдельной строкой. Работаем с юрлицами и ИП по своему договору.
- 2 часана коммерческое предложение
- СРО членство в СРО на строительство
- ISO 9001 система менеджмента качества
- 6 000 т/годсвой завод металлоконструкций
Механическая обработка отверстий — это сверление, зенкерование, развёртывание, резьбонарезание в стальных деталях на станках с ЧПУ и радиально-сверлильных станках. ГК «СтилКонстракшн» выполняет обработку отверстий в металлоконструкциях: сверление диаметром от Ø6 до Ø80 мм, нарезка резьбы М6-М48, зенкерование под потайные головки болтов. Используем твердосплавные свёрла (ресурс в 5 раз выше быстрорежущих), СОЖ (смазочно-охлаждающая жидкость) для увеличения скорости резания. Точность позиционирования на станках ЧПУ — ±0,1 мм, перпендикулярность отверстия к плоскости — не более 0,5° на глубину 100 мм.
Виды механической обработки отверстий
Сверление — базовая операция: спиральное сверло вращается со скоростью 300-1500 об/мин (зависит от диаметра и материала), подаётся вдоль оси, снимает стружку, формирует отверстие. Для сквозных отверстий в стали 10 мм скорость подачи 0,2-0,3 мм/об, для глухих отверстий — 0,15 мм/об (чтобы не перегреть инструмент). После сверления диаметр отверстия на 0,1-0,3 мм больше номинала сверла из-за биения и температурного расширения.
Зенкерование — расточка отверстия после сверления для получения точного диаметра с квалитетом H9-H11 (отклонение ±0,05 мм для Ø20). Используется для отверстий под цилиндрические пальцы, втулки, подшипники. Развёртывание — финишная обработка для квалитета H7 (±0,02 мм для Ø20), даёт гладкую поверхность Ra 1,6-3,2 мкм. Применяется для посадочных отверстий с натягом. Резьбонарезание — формирование внутренней резьбы метчиком М6-М48, шаг резьбы по ГОСТ 24705-2004.
- Сверление Ø6-80 мм: сквозные и глухие отверстия, точность диаметра H12-H14
- Зенкерование: точный диаметр H9-H11 (±0,05 мм), для посадочных мест
- Развёртывание: финишная обработка H7 (±0,02 мм), шероховатость Ra 1,6-3,2
- Резьбонарезание М6-М48: внутренняя метрическая резьба по ГОСТ 24705
- Зенкование: расточка фасок под потайные головки винтов М6-М20
Стоимость механической обработки отверстий
| Тип обработки | Диаметр/резьба, мм | Цена за 1 отверстие, ₽ |
|---|---|---|
| Сверление сквозное | Ø6-12 мм | 30 |
| Сверление сквозное | Ø16-20 мм | 50 |
| Сверление сквозное | Ø24-30 мм | 80 |
| Сверление сквозное | Ø40-50 мм | 150 |
| Сверление сквозное | Ø60-80 мм | 300 |
| Зенкерование | Ø20 H9 | 60 |
| Развёртывание | Ø20 H7 | 100 |
| Резьбонарезание | М6-М12 | 50 |
| Резьбонарезание | М16-М24 | 80 |
| Резьбонарезание | М30-М48 | 150 |
| Зенкование фаски 90° | Ø12-20 мм | 40 |
Минимальная стоимость заказа — 3 000 ₽. Для серийных партий от 100 отверстий скидка 15%. Глухие отверстия дороже сквозных на 30% (требуется периодическая выгрузка стружки). Сверление в толстых листах более 50 мм дороже на 50% (повышенный износ инструмента). Срок выполнения: простое сверление — 1-2 дня, комплексная обработка с зенкерованием и резьбой — 3-5 дней. Работаем с готовыми деталями заказчика или изготавливаем на нашем производстве.
Технология обработки отверстий на станках ЧПУ
Для серийной обработки используем вертикально-фрезерный станок с ЧПУ и автоматической сменой инструмента. Деталь закрепляем на столе в координатной сетке, базируем по двум отверстиям или по кромкам. Загружаем управляющую программу G-code с координатами всех отверстий. Станок автоматически позиционирует шпиндель над каждым отверстием (точность ±0,1 мм), сверлит, переходит к следующему. Для детали с 20 отверстиями весь цикл занимает 5-10 минут.
Режимы резания подбираем по справочнику в зависимости от материала и диаметра. Для стали С245 толщиной 12 мм, сверло Ø20 мм: скорость резания V=25 м/мин, частота вращения n=1200 об/мин, подача s=0,25 мм/об. Подаём СОЖ (эмульсию 5% концентрации) под давлением 5 бар — охлаждает зону резания, смывает стружку, увеличивает стойкость сверла в 2-3 раза. Для глухих отверстий делаем прерывистую подачу: сверлим 10 мм, выводим сверло, удаляем стружку, снова сверлим — иначе стружка забивается в канавках, сверло ломается.
После сверления контролируем диаметр отверстия калибром-пробкой (для H9) или штангенциркулем (для H12-H14). Проверяем перпендикулярность отверстия к плоскости детали индикатором: вставляем оправку Ø20 в отверстие, измеряем биение на высоте 100 мм — отклонение не более 0,5 мм (угол 0,3°). Для ответственных узлов колонн и подкрановых балок проверяем каждое отверстие.
Преимущества обработки отверстий в ГК СтилКонстракшн
- Станки ЧПУ с автосменой инструмента: точность позиционирования ±0,1 мм, автоматическая смена свёрл Ø6-80 мм
- Твердосплавные свёрла: ресурс в 5 раз выше быстрорежущих, стабильный диаметр отверстия
- СОЖ под давлением: охлаждение зоны резания, увеличение скорости сверления на 30%
- Серийная обработка: ЧПУ хранит программы, каждая деталь идентична по расположению отверстий
- Контроль качества: проверяем диаметр калибрами-пробками, перпендикулярность индикатором
- Полный цикл: резка заготовок, гибка, сверление, сварка в узлы
- Гибкость: обрабатываем как мелкие детали (50×50 мм), так и крупные базовые плиты 1000×1000 мм
Этапы работы по обработке отверстий
- Получение чертежей. Заказчик передаёт файлы DXF, DWG с указанием координат отверстий, диаметров, типа обработки (сверление/зенкерование/резьба). Если требуется точный диаметр — указываем квалитет (H7, H9, H11).
- Расчёт стоимости. Считаем количество отверстий каждого диаметра, умножаем на тариф. Добавляем дополнительные операции (зенкерование, резьба, зенкование). Готовим коммерческое предложение за 2 часа.
- Подготовка заготовок. Если заказчик не предоставил заготовки — изготавливаем: раскраиваем листы на лазерном станке, гнём на листогибе (если нужны короба или П-профили). Зачищаем кромки от заусенцев.
- Программирование ЧПУ. Инженер создаёт управляющую программу G-code с координатами всех отверстий. Выбирает последовательность сверления (обычно от центра к краям, чтобы не потерять жёсткость детали). Назначает режимы резания: скорость, подачу, глубину.
- Установка и базирование детали. Закрепляем заготовку на столе станка прихватами или в тисках. Базируем по двум отверстиям или по кромкам. Вводим координаты базы в ЧПУ (точка начала координат). Проверяем горизонтальность детали индикатором.
- Обработка отверстий. Загружаем программу, запускаем цикл. Станок автоматически сверлит все отверстия, при необходимости меняет инструмент (сверло → зенкер → метчик). Подаём СОЖ. Контролируем процесс: отсутствие вибраций, равномерность стружки.
- Контроль качества. Проверяем диаметр отверстий калибрами-пробками (для H9) или штангенциркулем (для H12-H14). Контролируем перпендикулярность индикатором. Для резьбы проверяем резьбовым калибром-пробкой. Зачищаем заусенцы на входе и выходе отверстий.
- Передача в производство или отгрузка. Детали с готовыми отверстиями передаём для сварки в узлы нестандартных МК, порошковой окраски. Или упаковываем и отгружаем заказчику.
Часто задаваемые вопросы
Точность позиционирования центра отверстия на станке ЧПУ — ±0,1 мм. Точность диаметра при сверлении — квалитет H12-H14 (для Ø20 это ±0,15 мм). Для более точного диаметра H9-H11 (±0,05 мм) выполняем зенкерование после сверления. Для финишной обработки H7 (±0,02 мм) — развёртывание. Перпендикулярность отверстия к плоскости детали — не более 0,5° на глубину 100 мм.
Да, но требуются специальные твердосплавные свёрла с покрытием TiAlN и пониженная скорость резания (в 3-4 раза ниже, чем для обычной стали). Для закалённой стали 55-60 HRC скорость резания V=8-12 м/мин, подача s=0,08-0,12 мм/об. Ресурс сверла — 5-10 отверстий против 100-150 для обычной стали. Стоимость сверления в закалённой стали выше в 5 раз.
Сверление создаёт отверстие с нуля, диаметр получается с точностью H12-H14 (±0,15 мм для Ø20). Зенкерование — это расточка уже существующего отверстия для получения более точного диаметра H9-H11 (±0,05 мм) и улучшения шероховатости. Зенкер имеет 3-4 режущие кромки против 2-х у сверла, даёт более чистую поверхность Ra 6,3-12,5 мкм. Используется для посадочных отверстий под втулки, подшипники.
Сверление одного отверстия Ø20 мм (сквозное) — 50 ₽. Для партии 100 отверстий: 5 000 ₽. Скидка 15% для серии — итого 4 250 ₽. Если дополнительно требуется зенкерование до H9 (для точного диаметра под болты) — добавляем 60 ₽ × 100 = 6 000 ₽. Общая стоимость: 10 250 ₽. Срок — 2-3 дня (зависит от толщины плит).
На станках ЧПУ сверлим отверстия от Ø6 до Ø80 мм. Для отверстий Ø2-5 мм используем настольный сверлильный станок (точность позиционирования ниже, ±0,5 мм). Для отверстий более Ø80 мм применяем плазменную или газовую резку, затем растачиваем кромку на токарном станке до нужного диаметра и квалитета. Максимальная толщина сверления — 150 мм (длина стандартного сверла).
Закажите механическую обработку отверстий в ГК «СтилКонстракшн»: просверлим отверстия Ø6-80 мм на станках ЧПУ с точностью ±0,1 мм. Зенкерование, развёртывание, резьбонарезание М6-М48. Твердосплавный инструмент, СОЖ, контроль калибрами-пробками. Коммерческое предложение готовим за 2 часа. Звоните: +7 (499) 350-85-45 или пишите на sales@gk-sc.ru. Наш завод в Брянске — полный цикл: резка, сверление, сварка, монтаж.
Отзывы заказчиков
Что о нас пишут заказчики
Благодарственные письма на бланках компаний, с подписью и печатью. Нажмите на письмо - откроется целиком.
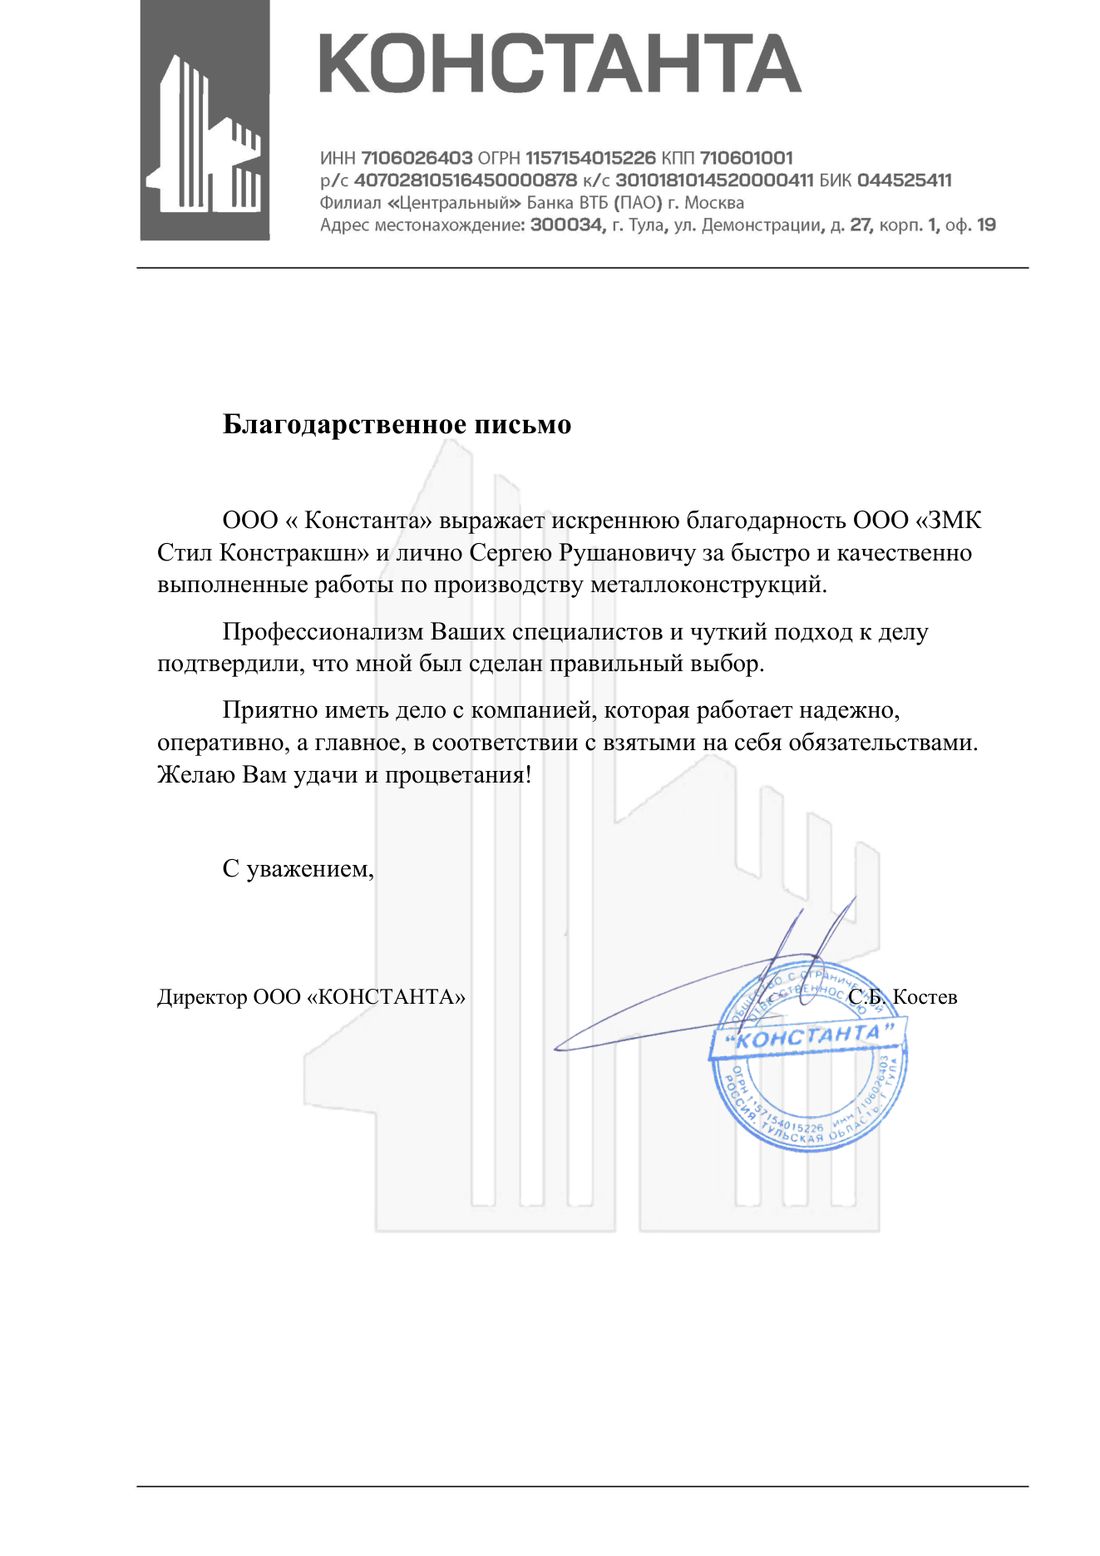
Приятно иметь дело с компанией, которая работает надежно, оперативно, а главное, в соответствии с взятыми на себя обязательствами.С. Б. Костев, директор

Всегда качественно и быстро выполняются разработки проектов «Раздел КМД» и изготовление и поставка металлических конструкций, не остаются без внимания наши просьбы и пожелания.В. Ю. Ким, генеральный директор

Хотим подчеркнуть высокий уровень профессионализма технического директора Харитонова Артура… безусловно рекомендуем Вас как надежного и ответственного партнера.Р. Р. Мирзабаев, директор